


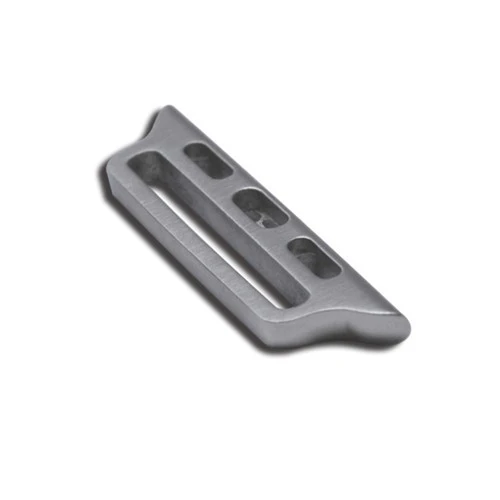

Ólarhaus MIM varahlutir
Eðlisþyngd títan og títan málmblöndur er næstum helmingur af þyngd járnmálma. Þeir hafa lágan þéttleika, góða tæringarþol, mikinn sérstyrk og fullnægjandi lífsamrýmanleika. Þau eru mikið notuð í flugi, geimferðum, efnaiðnaði, líflæknisfræði og öðrum sviðum. , og skilar gríðarlegum efnahagslegum ávinningi fyrir mannlegt samfélag, sérstaklega þegar ígræðslur manna koma í stað bilaðra beina, eins og gervitennur, tannrætur, gervilimi og aðra beinstyrkingu, það er gott efni sem getur gagnast mönnum.
Vörukynning
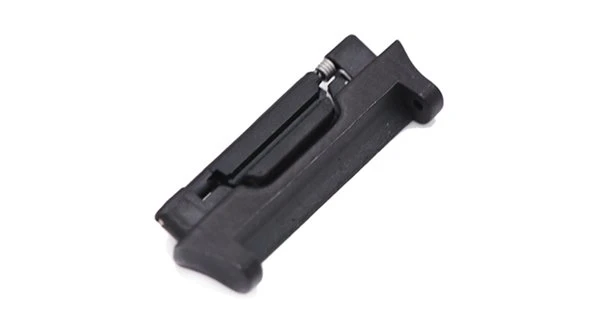
Vöruflokkur: Úra- og skartgripaiðnaður
Lykilorð vöru: MIM, fylgihlutir úr úr, MIM varahlutir fyrir ól
Efni: Ryðfrítt stál 316L 304 17-4PH títan
Kröfur um yfirborðsmeðferð: fægja, bursta, sandblása, rafhúðun
Víddarþolssvið: sérsniðið
Vörustærð: 10mm±0.02-0.04mm
Ól MIM varahlutir | |||||||||
Atriði | Efni | Framleiðsluferli | Sinteringarhitastig | Mygla | Sérsniðin | ||||
Ól korn | Títan álfelgur | Málmsprautumótun | 1350 gráður | Til að vera sérsniðin | Já | ||||
Efni í boði | Lítið kolefni ryðfríu stáli, títan ál (Ti, TC4), kopar ál, wolfram ál, hörð ál, háhita ál (718, 713) | ||||||||
Klára | Mál nákvæmni | Vöruþéttleiki | Útlitsmeðferð | Viðeigandi þyngd | |||||
Grófleiki 1-5μm | (±{{0}}.1 prósent -±0.5 prósent ) | 92-95 prósent | Spegilspeglun | 0.03g-400g) | |||||
Venjulegur árangur | Venjulegur árangur (O Minna en eða jafnt og {{0}}},3 prósent, N Minna en eða jafnt og 0,007 prósent , σ=451617MPa, σ0,2 Stærri en eða jafnt og 343MPa, δ Stærra en eða jafnt og 18 prósent). | ||||||||
Títan innspýtingsmótunarferli
1. Inngangur
Eðlisþyngd títan og títan málmblöndur er næstum helmingur af þyngd járnmálma. Þeir hafa lágan þéttleika, góða tæringarþol, mikinn sérstyrk og fullnægjandi lífsamrýmanleika. Þau eru mikið notuð í flugi, geimferðum, efnaiðnaði, líflæknisfræði og öðrum sviðum. , og skilar gríðarlegum efnahagslegum ávinningi fyrir mannlegt samfélag, sérstaklega þegar ígræðslur manna koma í stað bilaðra beina, eins og gervitennur, tannrætur, gervilimi og aðra beinstyrkingu, það er gott efni sem getur gagnast mönnum.
Hins vegar er stærsta vandamálið fyrir títan og títan málmblöndur í duftmálmvinnslutækni hvernig á að draga úr eða forðast oxun. Samkvæmt athugun á stöðluðu myndunar ókeypis orku-hitamynd oxíð teiknuð af Gibbs Free Energy, Ef þú vilt endurheimta oxað títan eða títan málmblöndu, er verðið sem þú borgar mjög hátt og ekki í samræmi við efnahagslegan ávinning. Þetta er líka ókosturinn við títan og títan málmblöndur í duftmálmvinnsluferlinu. Í samanburði við efni sem byggir á járni missa þau vinnslukostnaðarkostnað. Það er engin furða að kostir títan og títan málmblöndur í hefðbundinni magnvinnslu séu mun meiri en duftmálmvinnslu, sem er það fyrsta sem iðkendur duftmálmvinnslu þurfa að vita.
2. Athugasemdir
Til að ná árangri í duftsprautumótun afurða úr títan og títanblendi verður það að fara fram á eftirfarandi hátt:
●Til að stjórna súrefnisinnihaldi upphafsduftsins verður súrefnisinnihald duftsins að vera stjórnað undir 3000 ppm, helst minna en 1000 ppm; aðeins duftið með lágt súrefnisinnihald getur framleitt góðar vörur.
●Athuga þarf líkum á viðbrögðum við súrefni meðan á ferlinu stendur, blöndunarduft og bindiefni verða að fara fram undir verndandi andrúmslofti, sprautumótun ætti að lágmarka hitunar- og haldtímann og fituhreinsunarferlið ætti að nota afoxandi gasvörn eða skiptu yfir í að draga úr oxalsýruhreinsun, tómarúms- eða verndandi andrúmsloftssintun strax eftir fituhreinsun;
●Hönnun hertusettsins og stuðningskerfisins notar sirkonplötur sem eru ekki auðveldlega rændar af súrefni með títan, og litla bita af svampa títan fórnarskreytingum til að hjálpa til við að draga úr súrefnisinnihaldi í hertukerfinu;
●Bætið súrefnisrænandi hlutum, eins og magnesíum, við efnisduftkerfið, en það getur valdið breytileika í samsetningu títan og títan málmblöndur og styrkur títan og títan málmblöndur mun versna eftir sintun.
2.1 Val á dufthráefni
Notkun dufts með lágt súrefnisinnihald er fyrsti kosturinn fyrir sprautumótun á títan og títan málmblöndur, sem þýðir að það er hentugra að nota kúlulaga duftið í gasúðunaraðferðinni. Gasúðunarduftið er þrýst og kælt með óvirku gasi og duftagnirnar eru tiltölulega stórar. Og hringlaga, súrefnisinnihaldið er lágt, sem stendur eru Carpenter í Bandaríkjunum og Sandvik í Bretlandi þær helstu og kornastærð duftsins er helst d50=10~12um. Of lítið duft er auðvelt að oxa og ferlið er hættulegra; vatn Sprautunaraðferðin er of fín og gróf og agnirnar í vélrænni mulningaraðferðinni eru of stórar, sem henta ekki fyrir sprautumótunarferlið; annar hugsunarskóli styður notkun títanhýdríðdufts til að fjarlægja vetni og háorku eins og plasmamölun til að hringlaga duftið, þó að kostnaður við að fá hráefni sé mjög hár. Lítið, en einkaleyfisdeilur og fjárfestingar í stjórnbúnaði eru nokkuð miklar, og það hefur ekki enn verið vinsælt.
2.2 Bindiefnissamsetning
Það eru tvenns konar fóðrunarkerfi til að blanda saman títan og títan málmblöndur. Lagt er til að eftirfarandi tafla 1 sýni að formúluhlutfallið sé betra á bilinu rýrnunarhlutfallið 1,166~1,220. Þessar samsetningar eru allar aðgengilegar almenningi á markaðnum.
Tafla 1. Formúludreifing tafla af títan og títan málmblöndur
M:B (Rúmmálshlutfall) | Málmrúmmálshlutfall | Rúmmál bindiefnis | ||
OSF=1.166 (mín.) | 63 vol prósent | 37 vol prósent | ||
OSF=1.220 (hámark) | 55 vol prósent | 45 vol prósent | ||
Fóðurkerfi | Vaxgrunnur/þyngdarhlutfall | POM grunn/þyngdarhlutfall | ||
Aðal fylliefni | PW/PE vax | 55 þyngd prósent | POM | 85 þyngd prósent |
HT Skelton | PP/PE | 42 þyngd prósent | PP/PE | 12 þyngd prósent |
LT Skelton | EVA | 2 þyngd prósent | EVA | 2 þyngd prósent |
Dreifingarefni | EBS | 0,5 þyngd prósent | EBS | 0,5 þyngd prósent |
Smurefni/virkjunartæki | SA | 0,5 þyngd prósent | SA | 0,5 þyngd prósent |
Skýring á fjölliða skammstöfunum | ||||
Vegna oxunar títan og títan málmblöndur er mælt með því að rúmmál málms í formúluhlutfallinu sé ekki hærra en 63 prósent til að forðast möguleika á núningi milli duftsins við fóðrun og sprautumótun. Þegar núningshitastigið er of hátt eykst möguleikinn á oxun.
2.3 Varúðarráðstafanir við fóðrun og blöndun
Sérstaklega skal huga að því að stjórna röð inntaksefnis og hitastýringu á blönduðu fóðri, vinsamlegast sjá lýsinguna í töflu 2. Ráðleggingar um blöndunaráætlun fyrir bæði fóður. Athugaðu að súrefni verður að vera útilokað í verndandi andrúmslofti meðan á blöndun stendur og allar fjölliða bindiefni agnir eða duft verður að þurrka til að tryggja að það sé enginn raki, lág sameinda bindiefni eins og vax og sterínsýra sem er erfitt að þurrka, það er mælt með því að fjarlægja raka með lághita lofttæmi.
Tafla 2. Ráðlagðar blöndunaraðferðir fyrir fóður.
Vax grunnferli | gráðu | Halda mínútur | .RPM | P.G. |
Forhitaðu og afvötnuðu | 105 | 20 | 5 | N2 |
Lágt fjölliðainntak | 105 | 20 | 10 | N2 |
Helstu fyllingarinntak | 120 | 20 | 10 | N2 |
Inntak beinagrind fjölliða | 150 | 20 | 10 | N2 |
Þrýstingur og blöndun | 160 | 40 | 10~15 | N2 |
Kæla niður | 130 | 20 | 10 | N2 |
Plast grunn ferli | gráðu | Halda mínútur | .RPM | P.G. |
Forhitaðu og afvötnuðu | 105 | 20 | 5 | N2 |
Lágt fjölliðainntak | 105 | 20 | 15 | N2 |
Beinagrind fjölliða og helstu fylliefnisinntak | 190 | 20 | 15 | N2 |
Þrýstingur og blöndun | 200 | 20 | 15~20 | N2 |
Kæla niður | 165 | 40 | 10 | N2 |
.G.=Verndargas |
3. Aðalferli
Þegar fóðrun er lokið þar til sprautumótun er lokið er þetta öruggasta ástand alls duftsins og hægt er að komast í snertingu við loftið án skaða, en meðan á upphitun sprautuferlisins stendur þarf að gæta þess að láta ekki fóðrið vera of lengi í tunnunni. Þegar innspýtingarplastgrunnfóðrunarferlið bilar og vélin er stillt, verður að stilla hitastig stútsins og hæsta hitastigið á 10 mínútur án þess að vinna, og hitastigið ætti að vera slökkt þannig að fóðrunarhitastigið sé lægra en 150 gráðu.
Eftir sprautun á títan og títan málmblöndur er græni líkaminn ekki frábrugðinn fóðrun almennra málmefna og hægt að setja hann í loftið. Eftir að títan og títan álduftið er húðað með bindiefninu getur bindiefnið í raun hindrað súrefnið í loftinu. Síðan eftir fituhreinsun, hvort sem um er að ræða fituhreinsun með leysi eða afoxandi oxalsýru (ekki er mælt með því að nota sterka oxandi saltpéturssýruhreinsun), skal fyrst og fremst tryggja að hitastigið sem fer úr ofninum sé lægra en 50 gráður til að tryggja að oxun geri það. eigi sér stað. Fituhreinsun Fullbúið brúnt stykki er gljúpt og mjög auðvelt að bregðast við súrefni í loftinu, vinsamlegast gaum að. Því styttri tími sem brúna billetið er sett fyrir utan, því betra, og farðu inn í hertukerfið eins fljótt og auðið er.
Hönnun hertu settersins og hertuboxsins er mikilvæg. Vegna mikillar súrefnissækni títan og títan málmblöndur geta þau jafnvel fanga súrefnið í súráli við háan hita. Þess vegna er mælt með því að nota sirkonplötur fyrir keramiksettar, en ekki velja kolsýrð eða nítruð efni. Títan og títan málmblöndur líkar einnig við kolefni og köfnunarefni. Í fyrri sintureynslu er árangursríkt að setja títansvamp í hertuboxið sem fórnarblokk til að grípa súrefni en dregur úr skilvirkni hertuofnsins og eyðir miklu títani úr svampi í hvert skipti, tekur pláss og eyðir hita er allt neikvætt.
Ofangreint er reynslan sem deilt er í framleiðslu á títan og títan álduft innspýting mótun. Rekstraraðilar verða að fara varlega. Fínt duft ástand hreins títan er mjög hættulegt. Þessir járnlausu málmar (þéttleiki<4.5g .c.)="" all="" have="" the="" risk="" of="" dust="" explosion.="" although="" titanium="" and="" titanium="" alloys="" have="" been="" regarded="" as="" the="" least="" active="" non-ferrous="">
Málmsprautumótunarferli

Uppgötvunarkerfi


Hringdu í okkur
