


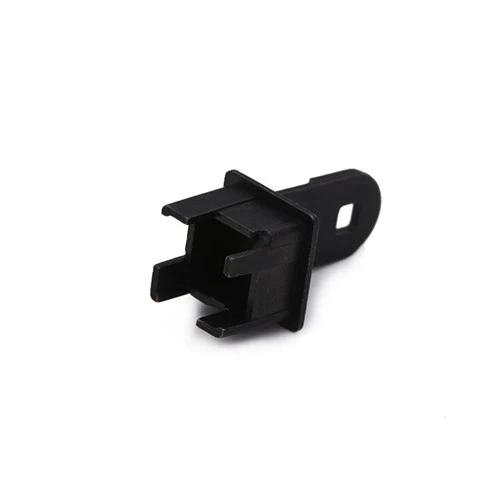

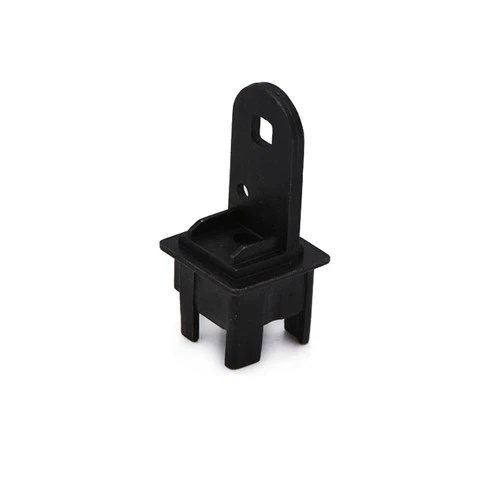
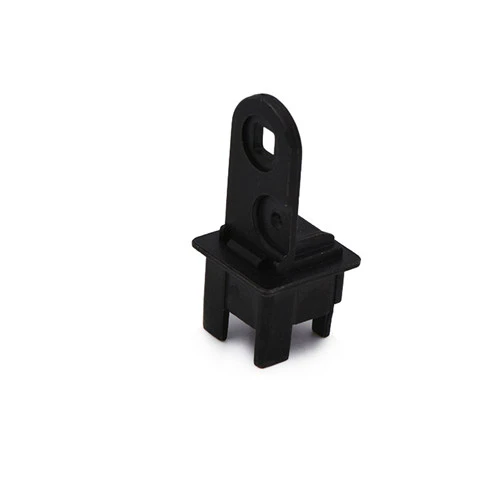
Títan álfelgur glataður-úrgangssteypa fyrir strikamerkjaskannar
Tapað-úrgangssteypa, einnig þekkt sem fjárfestingarsteypa, er háþróað steypuferli sem getur framleitt mikla-nákvæmni og flókin form. Grundvallarreglan þess felur í sér að fyrst er búið til vaxlíkan sem passar við æskilega lögun steypunnar, síðan hylja vaxlíkanið með mörgum lögum af eldföstu efni til að mynda skel.
Yfirlit yfir glataða-úrgangssteypu
Tapað-úrgangssteypa, einnig þekkt sem fjárfestingarsteypa, er háþróað steypuferli sem getur framleitt mikla-nákvæmni og flókin form. Grundvallarreglan þess felur í sér að fyrst er búið til vaxlíkan sem passar við æskilega lögun steypunnar, síðan hylja vaxlíkanið með mörgum lögum af eldföstu efni til að mynda skel. Skelin er síðan hituð til að bræða vaxlíkanið, leyfa því að flæða út og mynda moldhol án skillínu. Bráðnum málmi er síðan hellt í holrúmið og eftir að málmurinn kólnar og storknar er skelin fjarlægð til að fá æskilega steypu. Þetta ferli er mikið notað í geimferðum, lækningatækjum, skartgripum og mörgum öðrum sviðum vegna þess að það getur framleitt hluta með flóknum formum og mikilli nákvæmni.
Ástæður fyrir því að nota títan álfelgur glatað-úrgangssteypa fyrir strikamerkjaskaft
o Hár styrkur og lítill þéttleiki: Títan málmblöndur hafa framúrskarandi styrk-til-þyngdarhlutfalls; Styrkur þeirra er sambærilegur við há-sterkt stál, en eðlismassi þeirra er aðeins um 60% af stáli. Þetta gerir strikamerkjaskannaranum kleift að viðhalda nægum styrk til að standast tíða snúning og ákveðna ytri krafta á sama tíma og heildarþyngd minnkar, sem er gagnlegt fyrir flytjanleikahönnun strikamerkjaskannarsins, sérstaklega hentugur fyrir handfesta strikamerkjaskannar.
o Framúrskarandi tæringarþol: Strikamerkisskannarar sem notaðir eru í mismunandi vinnuumhverfi geta komist í snertingu við ýmis efni, raka osfrv. Títan álfelgur hefur framúrskarandi tæringarþol, þolir oxun, sýru- og basa tæringu o.s.frv., lengir endingartíma strikamerkjaskannarskaftsins, dregur úr bilunum og skemmdum af völdum tæringar og lækkar viðhaldskostnað.
o Lífsamrýmanleiki: Í sumum sérstökum strikamerkjaskannaforritum, eins og strikamerkjaskönnum í lækningaiðnaðinum, þarf að íhlutir sem komast í snertingu við mannslíkamann hafi góða lífsamrýmanleika. Títan ál er lífsamhæft efni sem mun ekki valda ofnæmisviðbrögðum eða öðrum aukaverkunum í mannslíkamanum og uppfyllir kröfur slíkra sérstakra nota.
o Framleiðsla á flóknum formum: Uppbygging strikamerkjaskannarans getur verið tiltölulega flókin, til dæmis gæti það þurft að hafa sérstakar tannform, rifur, göt o.s.frv., til að ná nákvæmri passa við aðra íhluti og sendingaraðgerðir. Týnt-vaxsteypa getur framleitt steypu af næstum hvaða flóknu lögun sem er, sem uppfyllir hönnunarkröfur snúningsskaftsins án þess að krefjast fleiri flókinna vinnsluferla.
o Mikil nákvæmni: Lost-vaxsteypa nær mikilli víddarnákvæmni og yfirborðsgæði. Fyrir skaft strikamerkjaskannisins tryggir há-framleiðsla sléttan og nákvæman snúning, dregur úr vandamálum eins og stíflun og hristingi af völdum víddarfrávika og bætir afköst og stöðugleika strikamerkjaskannarsins.
o Minni vinnsluheimild: Vegna mikillar nákvæmni tapaðrar-vaxsteypu eru mál steypunnar nálægt lokamáli vörunnar, sem leiðir til minni vinnsluheimilda í kjölfarið. Þetta sparar ekki aðeins efni heldur dregur einnig úr vinnslutíma og kostnaði, sem bætir framleiðslu skilvirkni.
Ferlisflæði glataðs-Vaxsteypu úr títanblendi fyrir strikamerkjaskaft
o. Móthönnun og framleiðsla: Byggt á hönnunarteikningum strikamerkjaskannarskaftsins, er móthönnun framkvæmd með CAD/CAM hugbúnaði, fylgt eftir með moldframleiðslu með vinnslu, EDM og öðrum aðferðum. Nákvæmni og gæði moldsins hafa bein áhrif á gæði vaxlíkans; Þess vegna er strangt eftirlit með víddarnákvæmni mótsins og yfirborðsgrófleika nauðsynlegt.
o. Vaxval og meðferð: Veldu viðeigandi vaxefni. Almennt ætti vaxið að hafa góða vökva, litla rýrnun, miðlungs styrk og auðvelt að fjarlægja það. Algengt notað vax inniheldur blandað vax sem samanstendur af paraffínvaxi og sterínsýru. Bræðið vaxefnið með því að hita, fjarlægja óhreinindi og lofttegundir til að tryggja gæði vaxlíkans.
o. Vaxlíkan mótun: Hellið bráðnu vaxinu í mótið. Þrýstu á með búnaði eins og vaxpressu til að fylla moldholið. Eftir að vaxið kólnar og storknar skaltu opna mótið og fjarlægja vaxlíkanið. Klipptu vaxlíkanið, fjarlægðu burrs, flass og aðra umframhluta. Athugaðu mál og yfirborðsgæði vaxlíkans til að tryggja að þau uppfylli kröfur.
o. Húðun: Sökkvið niður klippta vaxlíkanið í húðun. Húðin er almennt samsett úr eldföstum efnum (svo sem kísilsóli, sirkondufti osfrv.), bindiefnum og aukefnum. Hlutverk lagsins er að mynda einsleita húð á yfirborði vaxlíkans, vernda það og leggja grunn fyrir síðari skelina. Gakktu úr skugga um að húðunin hylji yfirborð vaxlíkans alveg með jafnri þykkt.
o Slípun: Strax eftir að húðun hefur verið borin á er vaxlíkanið sett í sandkassa og lag af eldföstum sandi stráð ofan á, þannig að sandagnirnar festist við húðunarlagið. Kornastærð og efni sandsins eru valin í samræmi við mismunandi lög og kröfur skeljarins, almennt þróast úr fínum sandi í grófan sand til að mynda skel með ákveðnum styrk og öndun.
o Þurrkun og herðing: Eftir slípun skal setja vaxlíkanið í þurrkherbergi til að þurrka og herða. Í þurrkunarferlinu gufar rakinn í húðinni smám saman upp og bindiefnið verður fyrir efnahvörfum sem veldur því að skelin harðnar. Þurrkunar- og herðingartími og hitastig verður að vera stjórnað í samræmi við gerð húðunar og umhverfisaðstæður til að tryggja gæði skelarinnar. Endurtaktu skrefin að bera á húðun, pússa, þurrka og herða mörgum sinnum þar til skelin nær nauðsynlegri þykkt.
o Upphitun afvaxunar: Settu tilbúna skelina í afvaxunarofn, þar sem hitun bræðir vaxlíkanið og veldur því að það flæðir út. Upphitunaraðferðir geta falið í sér gufuhitun, heitavatnshitun og rafhitun. Upphitunarhitastig og tíma verður að stjórna í samræmi við bræðslumark vaxsins og hitaþol moldskeljarins til að tryggja að vaxlíkanið bráðni alveg og flæði út úr moldskelinni, en forðast skemmdir á moldskelinni vegna ofhitnunar.
o Hreinsun á mygluskelinni: Eftir afvaxun er mótskelin hreinsuð til að fjarlægja vaxleifar og óhreinindi. Hægt er að nota háþrýstingslofthreinsun, úthljóðshreinsun o.s.frv. til að tryggja hreinleika innra hola mygluskeljarins.
o Bræðsla af títanbræðslu: Hráefni úr títanblendi eru brætt með því að nota búnað eins og lofttæmisbræðsluofn. Meðan á bræðslunni stendur verður bræðsluhitastig, tími og andrúmsloft að vera strangt stjórnað til að tryggja efnasamsetningu og gæði títanblendisins. Vegna þess að títan álfelgur hvarfast auðveldlega við þætti eins og súrefni og köfnunarefni í loftinu, verður bræðsluferlið að fara fram undir lofttæmi eða óvirku gasvörn.
o Steypa: Þegar títan málmblöndunni hefur náð viðeigandi hitastigi og samsetningu, er bráðnu títan málmblöndunni fljótt hellt í forhitaða moldskelina. Stilla þarf færibreytur eins og helluhraða, helluhitastig og helluþrýsting í samræmi við stærð, lögun og eiginleika mótskeljar snúningsskaftsins til að tryggja að títan álfelgur fylli moldholið og forðast galla eins og ófullnægjandi fyllingu og porosity.
o. Fjarlæging skeljar: Eftir að títan ál steypan hefur kólnað og storknað er moldskelin fjarlægð með aðferðum eins og vélrænni titringi eða sandblástur. Gæta þarf varúðar til að skemma ekki steypuna á meðan á að fjarlægja skelina.
o. Hitameðferð: Skel-fjarlægð steypa fer í hitameðhöndlun til að bæta örbyggingu þess og eiginleika. Algengar hitameðhöndlunarferli fela í sér glæðingu, slökun og herðingu. Velja verður ferlisbreytur fyrir hitameðhöndlun út frá samsetningu títan málmblöndunnar og umsóknarkröfum steypunnar til að bæta styrk þess, hörku, seigleika og aðra eiginleika.
o. Vinnsla: Í samræmi við lokamál og nákvæmniskröfur strikamerkjaskannarskaftsins er steypan unnin með aðferðum eins og snúningi, mölun og mölun. Vinnsla getur bætt víddarnákvæmni og yfirborðsgæði skaftsins enn frekar og tryggt að það passi við aðra íhluti.
o. Yfirborðsmeðferð: Eftir vinnslu fer skaftið í yfirborðsmeðferð eins og anodizing, rafhúðun eða úða til að bæta tæringarþol þess, slitþol og útlit. Velja skal yfirborðsmeðferðaraðferðina og ferlið út frá rekstrarumhverfi og kröfum skaftsins.
Gæðaeftirlit og skoðun
o Títanálhráefni: Efnasamsetningagreining og málmfræðileg athugun eru framkvæmd á keyptu títanálhráefninu til að tryggja að efnasamsetning þeirra uppfylli hönnunarkröfur og að málmfræðileg uppbygging sé einsleit og gallalaus-. Hægt er að nota litrófsgreiningu og málmsmásjár til að prófa.
o Vax- og moldefni: Bræðslumark, hörku og rýrnunarhraði vaxsins eru prófuð og eldföst, styrkur og gegndræpi formefnanna eru prófuð til að tryggja stöðug og áreiðanleg hráefnisgæði.
o Vaxmótagæði: Við framleiðslu vaxmótsins eru víddarnákvæmni, yfirborðsgæði og lögunarfrávik vaxmótsins athugað reglulega. Hægt er að nota hnitmælavélar og sjónsmásjár til skoðunar til að bera kennsl á vandamál strax og stilla mold og vinnslubreytur.
o Skeljargæði: Þykkt, styrkur og gegndræpi moldskeljarins eru prófuð til að tryggja að hún standist þrýsting og hitastig meðan á steypu stendur og hafi góða gegndræpi til að koma í veg fyrir galla eins og grop og innilokun í steypunni. Hægt er að nota ultrasonic prófun og gegndræpi prófunarbúnað til skoðunar.
o Bræðslu- og steypugæði: Meðan á bræðsluferlinu stendur er fylgst með breytum eins og hitastigi, efnasamsetningu og bræðslutíma títanblöndunnar í rauntíma til að tryggja stöðug bræðslugæði. Meðan á steypuferlinu stendur er breytum eins og steypuhraða, hitastigi og þrýstingi stjórnað til að forðast galla eins og ófullnægjandi fyllingu og kalt lokun.
o Málnákvæmni: Mál strikamerkjaskannarans eru mæld nákvæmlega með því að nota mælitæki (eins og þykkni og míkrómetra) og mælibúnað (eins og hnitamælavél) til að tryggja að mál hans uppfylli kröfur hönnunarteikninganna.
o Yfirborðsgæði: Yfirborðsgæði skaftsins eru skoðuð sjónrænt og með yfirborðsgrófleikaprófara til að tryggja að engir gallar séu eins og sprungur, grop eða sandgöt og að yfirborðsgrófleiki uppfylli kröfur.
o Vélrænir eiginleikar: Vélrænni eiginleikaprófanir eru gerðar á skaftinu, svo sem togpróf, hörkupróf og höggpróf, til að meta hvort styrkur, hörku, hörku og aðrir vélrænir eiginleikar standist notkunarkröfur.
o Málmfræðileg uppbygging: Málmfræðileg uppbygging skaftsins er greind til að athuga hvort uppbygging þess sé einsleit og eðlileg og hvort um óeðlilega fasa eða galla sé að ræða. Hægt er að nota málmsmásjár og rafeindasmásjár til skoðunar.
Kostir og áskoranir við týnt-Ofðusteypa úr títanblendi fyrir strikamerkjaskaft
o Bætt vöruafköst: Strikamerkisskannarskaftar framleiddar með títan álefni og glataðri-þynnusteyputækni hafa framúrskarandi eiginleika eins og mikinn styrk, lágan þéttleika og tæringarþol, sem getur bætt vinnustöðugleika, áreiðanleika og endingartíma strikamerkjaskannasins, uppfyllt þarfir mismunandi vinnuumhverfis.
o Hönnunarsveigjanleiki: Týndur-skífusteypa getur framleitt skaft með flóknum formum, sem veitir meiri sveigjanleika í hönnun strikamerkjaskannar, gerir kleift að bjartsýni burðarvirki og hagnýtri samþættingu og bæta heildarafköst strikamerkjaskanna.
o Framleiðsluhagkvæmni og kostnaðarkostir: Í samanburði við hefðbundnar vinnsluaðferðir, dregur týnd-skífusteypa úr vinnsluskrefum og vinnsluheimildum, bætir framleiðslu skilvirkni og dregur úr framleiðslukostnaði. Á sama tíma getur notkun títan málmblöndur dregið úr viðhalds- og endurnýjunarkostnaði af völdum tæringar og annarra þátta.
o Mikil vinnsluerfiðleikar: Bráðnun og steypa títan málmblöndur krefst sérstakrar umhverfis, sem gerir miklar kröfur til búnaðar og ferla. Tapaða-vaxsteypuferlið sjálft er líka flókið og felur í sér stjórn á mörgum stigum og breytum; vandamál á hvaða stigi sem er geta haft áhrif á gæði steypunnar.
o Hár kostnaður: Tiltölulega hátt verð á hráefnum úr títanblendi, ásamt umtalsverðum búnaðarfjárfestingum og framleiðslukostnaði við glataða-vaxsteypuferlið, leiðir til hás framleiðslukostnaðar fyrir strikamerkjaskannarskaftið. Þetta takmarkar notkun þess á sumum kostnaðarviðkvæmum-mörkuðum.
o Kröfur um hágæðaeftirlit: Þar sem frammistaða og gæði strikamerkjaskannarans hafa bein áhrif á frammistöðu skannarsins eru gæðakröfur fyrir steypuna mjög miklar. Koma þarf á ströngu gæðaeftirlitskerfi, með nákvæmum prófunum og eftirliti á hverju stigi frá hráefni til fullunnar vöru, sem eykur erfiðleika og kostnað við gæðastjórnun.


Hringdu í okkur
